Artykuł sponsorowany
Dlaczego zgrzew tacki zmienia się przy innych partiach tworzywa i tempie linii
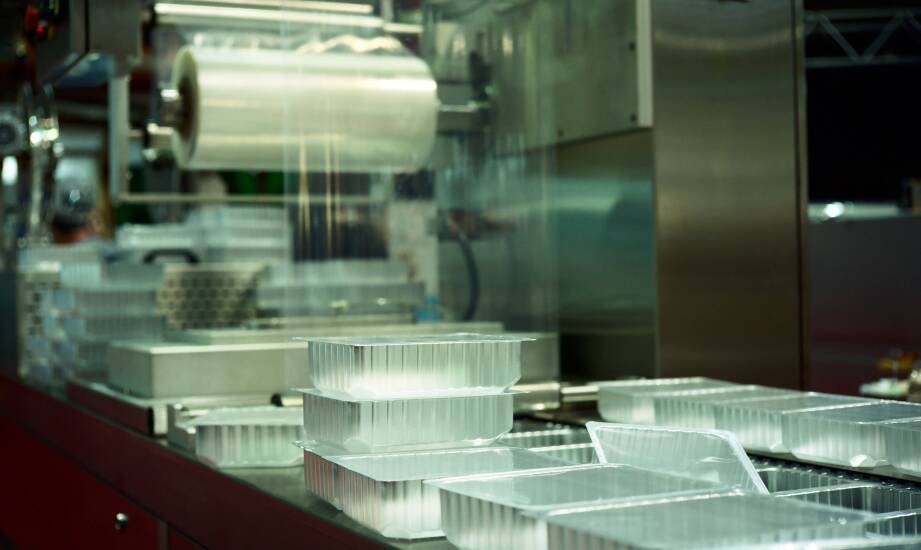
Na linii pakowania produktów świeżych operator zmienia nastawę urządzenia zaledwie o kilka stopni. Natychmiast po wznowieniu cyklu widać różnicę. Jedna partia opuszcza taśmę ze szczelnym, trwałym zamknięciem, podczas gdy kolejna wykazuje nieszczelności lub widoczne deformacje folii górnej. Zjawisko to wyraźnie pokazuje, jak bardzo jakość opakowania zależy od precyzyjnego zestrojenia wielu zmiennych. Stabilne wiązanie materiałów wymaga odpowiedniego balansu fizycznego na poziomie nagrzewania i chłodzenia. Wystarczy drobna modyfikacja tempa pracy transportera, inna specyfikacja nowej partii tworzywa lub krótki przestój techniczny maszyny, aby dotychczasowe parametry przestały zdawać egzamin. Zrozumienie mechanizmów stojących za procesem formowania zgrzewu pozwala technologom skuteczniej zarządzać parkiem maszynowym. Taka wiedza bezpośrednio przekłada się na unikanie kosztownych błędów podczas konfekcjonowania wieloseryjnego.
Przeczytaj również: Dlaczego warto korzystać z profesjonalnych porad przy wyborze oświetlenia LED?
Mechanika zgrzewu i kluczowe zmienne fizyczne procesu
Czas nagrzewania, docisk mechaniczny narzędzia oraz temperatura robocza współdecydują o ostatecznej jakości połączenia folii z kołnierzem opakowania. Zbyt krótki kontakt elementów grzejnych z układem lub zbyt niska moc cieplna pozostawiają niezwykle słabe wiązanie. Powstała w ten sposób powłoka łatwo pęka podczas dalszego transportu na paletach. Nadmierne wydłużenie cyklu grzania przynosi z kolei odwrotny skutek. Prowadzi to do przepalenia struktury folii, całkowitej utraty jej właściwości barierowych oraz trwałej deformacji krawędzi samej tacki.
Przeczytaj również: Kulinarna mapa Krowodrzy: Gdzie znaleźć najlepsze restauracje?
Odpowiedni nacisk płyt musi być równomiernie rozłożony na całym obwodzie roboczym formy. Dzięki precyzyjnemu naciskowi makrocząsteczki obu łączonych materiałów przenikają się bez pozostawiania pustych przestrzeni, co minimalizuje ryzyko późniejszego rozszczelnienia w warunkach chłodniczych. Bezpośrednio po nałożeniu dawki ciepła następuje krótki etap chłodzenia przy zachowaniu ucisku. Prawidłowo poprowadzone chłodzenie utrwala pożądane połączenie i skutecznie zapobiega mikroskurczom polimerów, zanim opakowanie trafi na kolejny etap taśmociągu. W warunkach przemysłowych parametry te są nierozerwalnie połączone. Podniesienie temperatury matrycy często umożliwia skrócenie czasu trwania cyklu. Wymaga to jednak od załogi obsługującej znacznie większej kontroli układu, aby uniknąć błyskawicznej degradacji termicznej.
Przeczytaj również: Jak wygląda interwencja przy pękniętym wężu hydraulicznym, zanim maszyna wróci do pracy
Profesjonalne zgrzewarki do tacek pracujące w trybach ciągłych opierają się na zaawansowanych sterownikach. Utrzymują one wymuszone wartości w bardzo wąskim zakresie tolerancji błędów. Moduły pakujące tego rodzaju montuje się najczęściej tuż za strefą dozowania porcji, a przed ostatecznym systemem wagowym i etykietowaniem. Utrzymanie ciągłości transportu na tym odcinku znacząco obniża ryzyko zanieczyszczenia wsadu tuż przed jego hermetycznym zamknięciem.
Wpływ materiału roboczego i tempa produkcji na spójność serii
Fizyczne właściwości użytego opakowania, obejmujące jego całkowitą grubość, sztywność strukturalną oraz skład chemiczny powłoki, wymuszają indywidualne podejście do ustawień interfejsu. Zgodnie z wytycznymi technologicznymi konfiguracja sprzętu musi zostać precyzyjnie dopasowana do konkretnego surowca. Wybór polipropylenu czy polietylenu diametralnie zmienia zachowanie matrycy, ponieważ każdy z polimerów charakteryzuje się innym punktem bezpiecznego topnienia. Dostawa nowej partii folii od zewnętrznego dostawcy niejednokrotnie wiąże się ze zmienioną zawartością dodatków uszlachetniających. Nawet minimalna zmiana w gęstości przesuwa optymalny moment inicjacji zgrzewu. Zmusza to służby utrzymania ruchu do wykonania ponownej kalibracji stacji grzewczej.
Ogromne znaczenie odgrywa płaska i sztywna geometria kołnierza samej tacki. Każde odchylenie profilu na obwodzie wywołuje nierównomierny opór stawiany narzędziu, generując mikroszczeliny psujące całą partię towaru. Krawędź styku wymaga również rygorystycznego utrzymania w czystości. Resztki produktu spożywczego, krople sosu czy zwykły pył produkcyjny mechanicznie blokują pełną integrację obu warstw zgrzewalnych. Firma KONKRET, dostarczająca asortyment dla sektora przemysłowego, konfiguruje maszyny pakujące z uwzględnieniem właśnie takich specyficznych detali produkcyjnych, dopasowując urządzenia do rodzaju konfekcjonowanego wyrobu.
Harmonogram pracy całej linii bezpośrednio wpływa na stałość wiązań. Zwiększenie prędkości transportera taśmowego automatycznie redukuje okno czasowe przewidziane na fizyczny kontakt z rozgrzanym narzędziem. Taki scenariusz wymaga natychmiastowej kompensacji poprzez odpowiednie podniesienie mocy cieplnej matrycy. Z kolei krótkie przestoje awaryjne niosą odwrotne ryzyko. Zatrzymanie mechanizmów skutkuje wychłodzeniem stref kontaktowych. Po ponownym wznowieniu cyklu, zanim grzałki odzyskają docelową bezwładność termiczną, urządzenie może przepuścić serię opakowań z wadliwym, niedogrzanym zamknięciem.
Stopniowe i naturalne zużycie taśm oporowych oraz teflonowych powłok płyt grzejnych z upływem czasu obniża sprawność całego stanowiska pakującego. Kadra nadzorująca parametry szczelności zazwyczaj wykrywa ten proces, gdy próbki schodzące z taśmy w kolejnych godzinach zmiany wykazują odchylenia od normy zakładowej. Regularna weryfikacja ustawień na partiach testowych pozwala uniknąć generowania masowych braków, które wynikałyby wyłącznie z wyeksploatowania elementów podlegających wymianie.
Trwały i estetyczny zgrzew nigdy nie powstaje w wyniku przypadkowego obrócenia jednego pokrętła na panelu sterującym. Stanowi on zawsze bezpośredni rezultat przemyślanego zestrojenia fizycznych właściwości folii, precyzyjnie dobranych wartości docisku i stałego rytmu pracy sprzętu. Świadome kontrolowanie tych powiązanych obszarów gwarantuje utrzymanie wysokiej wydajności całego zakładu.
Kategorie artykułów
Polecane artykuły

Pokój hobby w nowym domu — jak zostawić miejsce do manicure, szycia i precyzyjnych prac
Planowanie przestrzeni do realizacji pasji to jeden z najprzyjemniejszych etapów projektowania własnych czterech kątów. Niestety, w praktyce domowy warsztat często ustępuje miejsca dodatkowej sypialni, a po wykończeniu budynku trafia do przypadkowego, niedoświetlonego pomieszczenia. Z doświadczenia
Jakie czynniki wpływają na wybór rozmiaru i kształtu szalunków do wykopów?
Wybór odpowiednich szalunków do wykopu jest kluczowy dla bezpieczeństwa i efektywności prac budowlanych. Niewłaściwe rozwiązania mogą prowadzić do awarii, zagrożeń dla pracowników oraz opóźnień w realizacji projektów. W artykule omówimy czynniki wpływające na decyzję o rozmiarze i kształcie szalunkó